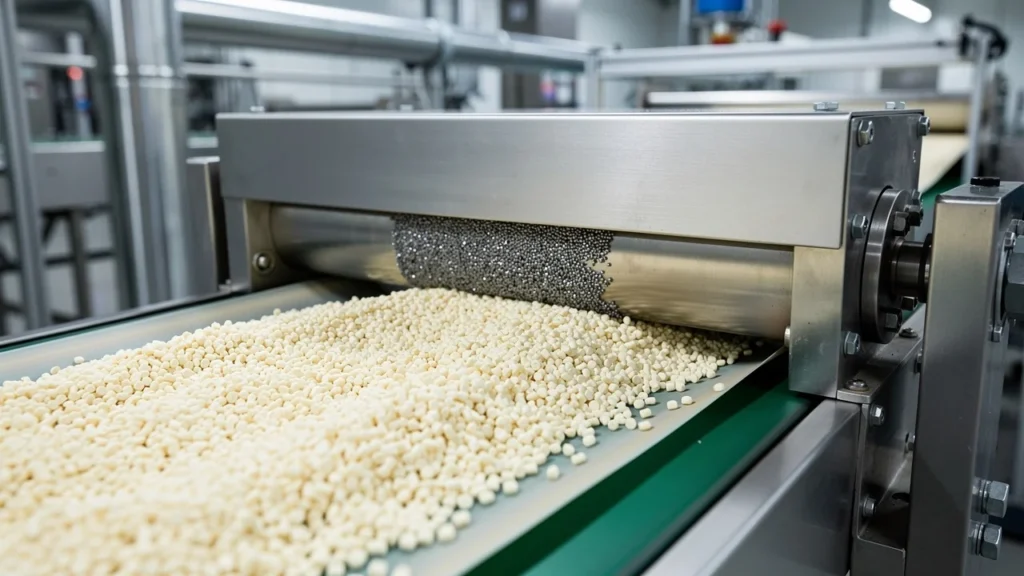
Sur une ligne de vrac qui tourne 8 heures par jour, un arrêt non planifié de 30 minutes suffit à décaler tout un planning de production. Le choix d’un séparateur magnétique ne se limite donc pas à capter des particules métalliques : il doit protéger le produit, la machine et le débit sans créer de point de blocage.
| Critère | À vérifier | Piège fréquent | Orientation recommandée |
|---|---|---|---|
| Débit | Débit réel, débit de pointe, mode d’écoulement (chute, convoyeur, pneumatique) | Choisir sans mesurer le débit max → étranglement ou colmatage | Système autonettoyant ou aimant rotatif si flux rapide ; grille/tiroir si lent |
| Granulométrie / matière | Taille, densité, humidité, fluidité, tendance au colmatage | Négliger le colmatage des poudres fines ou l’accrochage des broyats | Poudres → grille/tiroir avec accès facile ; vrac grossier → overband/tambour |
| Contamination | Nature (ferreux, inox, non ferreux), taille, fréquence, historique incidents | Oublier les métaux non ferreux (aluminium, cuivre) ou croire qu’un fort aimant suffit | Contaminants fins → néodyme ; gros → ferrite ou électro ; non ferreux → courant de Foucault |
| Maintenance | Fréquence de nettoyage, accessibilité, temps d’arrêt acceptable, sécurité | Nettoyage trop rare → saturation ; trop long → contournement par les opérateurs | Faible contamination → manuel ; continu → automatique ; prévoir accès rapide et sécurisé |
Séparateur magnétique : à quoi sert-il sur une ligne industrielle ?
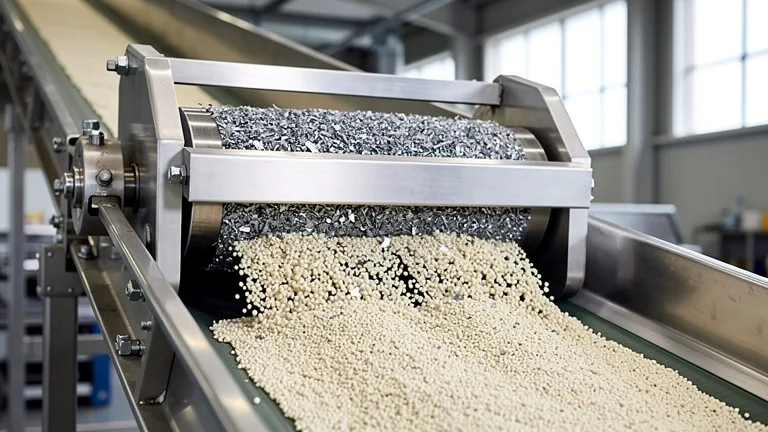
Un séparateur magnétique sert à extraire les particules ferreuses ou faiblement magnétiques présentes dans un flux de matière. On le retrouve sur des lignes de vrac, de poudres, de granulés, de recyclage, d’agroalimentaire, de plasturgie, de bois, de minéraux ou encore de chimie sèche. Son rôle est simple à formuler, mais plus complexe à réussir : retirer le métal sans freiner la matière.
La contamination métallique arrive de plusieurs sources. Elle provient parfois de matières premières mal triées, d’une usure mécanique, d’un outil cassé, d’une visserie perdue ou d’un frottement dans les convoyeurs. Les particules peuvent être visibles, comme des clous ou des éclats, ou très fines, comme de la limaille.
Un séparateur magnétique bien choisi protège les broyeurs, extrudeuses, presses, doseurs, tamis, ensacheuses et autres équipements sensibles. Il réduit aussi le risque de déclassement produit. En revanche, un modèle mal dimensionné crée des bourrages, impose des nettoyages trop fréquents ou laisse passer une partie de la contamination.
Le bon choix n’est pas le séparateur qui attire le plus fort en théorie, mais celui qui capte les métaux dans les conditions réelles de la ligne : débit, chute, granulométrie, humidité, accessibilité et cadence de nettoyage.
Critère n°1 : adapter le séparateur magnétique au débit de la ligne
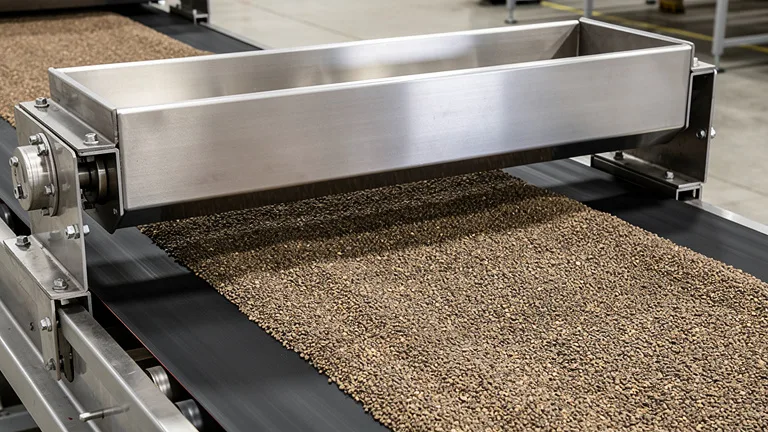
Le débit est le premier critère opérationnel. Il détermine le volume de matière qui traverse la zone magnétique par heure, par minute ou par cycle. Plus le débit augmente, plus le temps de contact entre la matière et le champ magnétique diminue. La séparation devient alors plus exigeante.
Un séparateur trop petit impose une restriction. La matière ralentit, forme un bouchon ou passe en couche trop épaisse. Dans ce cas, les particules métalliques situées au cœur du flux restent éloignées du champ magnétique. À l’inverse, un système surdimensionné occupe trop d’espace, coûte plus cher et complique parfois l’intégration.
Analyser le type d’écoulement avant de choisir
Le débit ne se lit pas seulement en tonnes par heure. Il faut aussi observer la manière dont la matière circule. Un flux en chute gravitaire, un convoyeur à bande, une vis sans fin, une conduite pneumatique ou une trémie ne sollicitent pas le séparateur de la même façon.
- En chute gravitaire, la vitesse de passage et la hauteur de chute influencent la captation.
- Sur convoyeur, l’épaisseur de couche et la position du séparateur jouent un rôle majeur.
- En conduite, la pression, la vitesse d’air et le risque d’accumulation doivent être maîtrisés.
- En dosage ou ensachage, l’encombrement et la facilité de vidange comptent autant que la force magnétique.
Sur des flux rapides, les équipements à nettoyage automatique ou à aimants rotatifs offrent souvent une meilleure continuité. Sur des flux plus lents ou intermittents, des grilles, plaques ou tiroirs magnétiques suffisent parfois, à condition de prévoir un accès propre et rapide.
Éviter les pertes de charge et les zones de retenue
Un séparateur magnétique ne doit pas devenir un étranglement. Les poudres fines, les granulés irréguliers ou les matières chargées en fibres s’accumulent facilement autour de barreaux, plaques ou grilles. Cette accumulation réduit la section de passage et modifie le débit réel.
Le bon dimensionnement tient compte de la section utile, de l’angle de chute, du taux de remplissage, de la vitesse du convoyeur et des variations de production. Une marge raisonnable sur le débit maximal aide à absorber les pics sans perte d’efficacité.
Critère n°2 : tenir compte de la granulométrie, de la densité et du comportement matière
La granulométrie influence directement le type de séparateur magnétique à installer. Une poudre fluide, un granulé plastique, un broyat de recyclage, un sucre cristallisé ou une farine minérale ne se comportent pas de la même façon. La taille des particules, leur densité, leur humidité et leur capacité à coller modifient l’exposition au champ magnétique.
Plus la matière est fine, plus les particules métalliques fines se dispersent dans le flux. La captation demande alors une zone magnétique proche du produit et un écoulement maîtrisé. À l’inverse, les gros morceaux ou les broyats hétérogènes exigent une ouverture suffisante pour éviter les blocages.
Poudres fines : attention au colmatage
Les poudres fines nécessitent une conception qui limite le colmatage. Les grilles magnétiques à barreaux rapprochés offrent une bonne exposition, mais elles demandent une surveillance si la poudre est grasse, humide ou électrostatique. Les aimants rotatifs apportent une réponse utile pour les produits qui forment des ponts dans les trémies.
Dans l’agroalimentaire ou certaines applications chimiques, la nettoyabilité des surfaces entre aussi dans la décision. Les zones mortes, les aspérités et les recoins favorisent les dépôts. Le séparateur doit rester accessible et compatible avec les méthodes de nettoyage du site.
Granulés, broyats et vrac grossier : préserver le passage
Pour les granulés plastiques, copeaux, broyats, céréales, plaquettes ou déchets de recyclage, le risque principal vient du passage mécanique. Le séparateur doit capter les pièces ferreuses sans retenir la matière utile. Les plaques magnétiques, tambours, poulies magnétiques ou overbands sont souvent utilisés sur ce type de flux.
La forme des particules compte autant que leur taille. Des broyats plats ou des films plastiques s’accrochent plus facilement qu’un granulé régulier. Un test avec la matière réelle reste la méthode la plus fiable pour valider l’écoulement.
| Type de matière | Risque principal | Solutions courantes | Point de vigilance |
|---|---|---|---|
| Poudres fines | Colmatage, pontage, limaille dispersée | Grille magnétique, tiroir, aimant rotatif | Nettoyage fréquent et accès rapide |
| Granulés plastiques | Éclats métalliques, visserie, contamination machine | Grille, plaque, séparateur en chute | Préserver la section de passage |
| Vrac grossier | Pièces métalliques de taille variable | Overband, tambour, poulie magnétique | Épaisseur de couche sur convoyeur |
| Produits humides ou collants | Dépôts sur les aimants | Système autonettoyant, conception ouverte | Limiter les zones de rétention |
Critère n°3 : évaluer le niveau et la nature de la contamination métallique
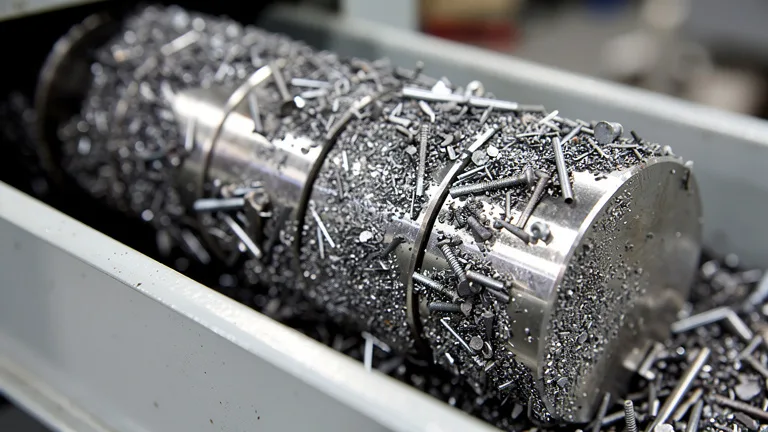
Tous les métaux ne réagissent pas de la même façon à un champ magnétique. Un séparateur magnétique capte principalement les métaux ferreux : acier doux, fer, particules issues d’outillages ou éléments fortement magnétiques. Certains inox travaillés ou usés deviennent faiblement magnétiques, mais leur extraction exige des aimants adaptés et une distance de captation réduite.
Les métaux non ferreux comme l’aluminium, le cuivre ou le laiton ne sont pas retirés par un séparateur magnétique classique. Pour ces matériaux, on s’oriente vers d’autres technologies, comme le courant de Foucault dans le recyclage ou la détection métallique selon le besoin. Cette distinction évite de choisir un équipement qui ne répond pas à la contamination réelle.
Identifier la taille et la fréquence des particules
La stratégie change selon que la ligne rencontre quelques pièces métalliques occasionnelles ou une limaille régulière. Les gros contaminants se captent plus facilement s’ils passent près du champ magnétique. Les particules fines demandent une intensité élevée au contact de la matière et une bonne répartition du flux.
Avant d’acheter ou de remplacer un séparateur, il faut caractériser les incidents observés : nature du métal, taille approximative, fréquence, point d’apparition dans le process, conséquences sur les équipements. Un historique d’arrêts machine ou de refus qualité donne des informations utiles.
Choisir entre aimants ferrite, néodyme et électroaimants
Les aimants permanents en ferrite conviennent à de nombreux usages de vrac et aux pièces ferreuses relativement grossières. Les aimants néodyme offrent un champ plus intense dans un format compact, utile pour les particules fines ou les installations avec peu d’espace. Les électroaimants sont utilisés sur certains convoyeurs, notamment quand la puissance, la largeur de travail ou l’arrêt du champ magnétique présente un intérêt opérationnel.
Le choix dépend aussi de la température, de l’environnement, des vibrations, de l’exposition aux chocs et du type de nettoyage. Certains aimants perdent de l’efficacité si les conditions thermiques dépassent leurs limites. Les données fabricant doivent être lues dans leur contexte : distance de mesure, géométrie de l’aimant, produit traité, vitesse de passage.
Une valeur de champ magnétique isolée ne suffit pas à juger l’efficacité. La distance entre le métal et l’aimant, l’épaisseur de matière et le temps de contact déterminent le résultat en production.
Critère n°4 : intégrer la maintenance sans ralentir la production
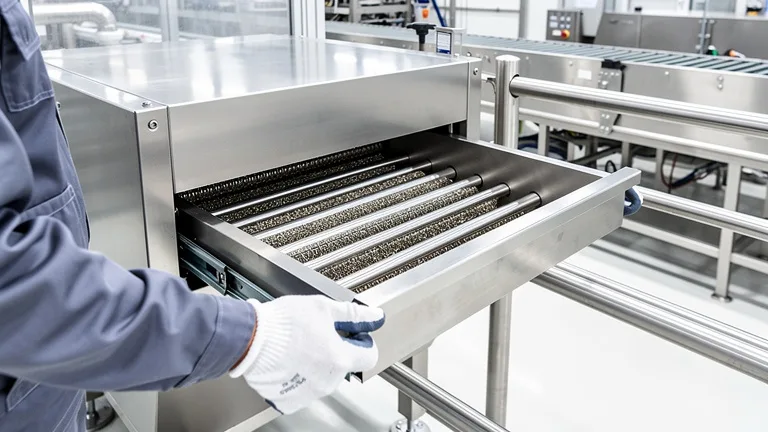
La maintenance décide souvent de la performance réelle. Un séparateur très efficace mais difficile à nettoyer sera contourné, mal contrôlé ou laissé saturé trop longtemps. Quand la surface magnétique est chargée de métal, elle capte moins bien les nouveaux contaminants et gêne l’écoulement.
Le mode de nettoyage doit correspondre au rythme de production. Sur une ligne à cadence élevée, un nettoyage manuel trop fréquent pénalise les opérateurs. Sur une ligne peu contaminée, une solution manuelle simple reste pertinente si l’accès est sécurisé et rapide.
Nettoyage manuel, semi-automatique ou automatique
Les grilles et plaques à nettoyage manuel ont l’avantage de la simplicité. Elles demandent néanmoins une procédure claire : arrêt ou isolement du flux, extraction des aimants, retrait des particules, contrôle visuel, remise en place. Le temps d’intervention doit être intégré au planning.
Les systèmes à tiroirs extractibles, gaines de nettoyage ou racleurs réduisent la manipulation directe. Les séparateurs autonettoyants, comme certains overbands, tambours ou grilles automatiques, conviennent aux flux continus ou fortement contaminés. Ils évacuent les métaux vers une zone dédiée sans arrêt long de la ligne.
- Nettoyage manuel : adapté aux faibles contaminations et aux cadences modérées.
- Nettoyage assisté : utile lorsque les opérateurs interviennent souvent.
- Nettoyage automatique : pertinent pour les lignes continues, poussiéreuses ou chargées en contaminants.
Accessibilité, sécurité et contrôle de performance
Un séparateur magnétique doit rester accessible sans démontage complexe. La zone d’ouverture, le poids des éléments, les points de pincement et la présence d’aimants puissants exigent une conception sûre. Les aimants attirent brutalement les outils, les pièces métalliques et certains équipements sensibles. Les procédures doivent encadrer les interventions.
Le suivi de performance repose sur des contrôles réguliers. On vérifie l’état des surfaces, l’absence de colmatage, la présence de métaux collectés, la fréquence de nettoyage et les variations de débit. Certains sites ajoutent des tests avec échantillons métalliques définis en interne. Ces tests servent à suivre une tendance, pas à garantir une conformité sectorielle sans protocole validé.
Bien choisir le type de séparateur magnétique selon l’installation
Le marché regroupe plusieurs familles d’équipements. Le choix dépend du point d’installation, de la matière et du niveau de contamination. Le même atelier utilise parfois plusieurs séparateurs à des endroits différents : réception matière, convoyage, avant broyage, avant extrusion, avant conditionnement ou en protection machine.
Grilles et tiroirs magnétiques
Les grilles magnétiques et tiroirs magnétiques sont fréquents en chute gravitaire. Ils exposent la matière à plusieurs barreaux magnétiques. Ils conviennent aux poudres et granulés, sous réserve de limiter le colmatage. Les versions à barreaux extractibles facilitent le nettoyage.
Plaques magnétiques et aimants de chute
Les plaques magnétiques s’installent sur une goulotte, une trémie ou au-dessus d’un flux peu épais. Elles ont une géométrie simple et peu intrusive. Leur efficacité dépend fortement de la distance entre la plaque et le contaminant. Elles sont utiles quand le flux glisse sur une surface ou passe à proximité directe.
Overbands, tambours et poulies magnétiques
Les overbands s’installent au-dessus d’un convoyeur pour extraire les pièces ferreuses du flux. Ils sont courants dans le recyclage, les carrières, le bois ou les déchets. Les tambours et poulies magnétiques assurent une séparation en bout de convoyeur ou dans une zone de transfert. Ils conviennent aux flux continus et aux matières en couche relativement maîtrisée.
Séparateurs pour liquides, pâtes et suspensions
Certains procédés transportent des liquides, pâtes ou suspensions chargées. Des pièges magnétiques ou filtres magnétiques en ligne captent les particules ferreuses dans une conduite. Dans ce cas, la viscosité, la pression, la température et la facilité de démontage prennent une place majeure dans le choix.
Où positionner le séparateur magnétique pour ne pas ralentir la ligne ?
Où placer le séparateur magnétique sur la ligne ?
Points d’implantation selon la fonction : protéger, trier, sécuriser le produit.
Zoom : captation sans ralentir le flux
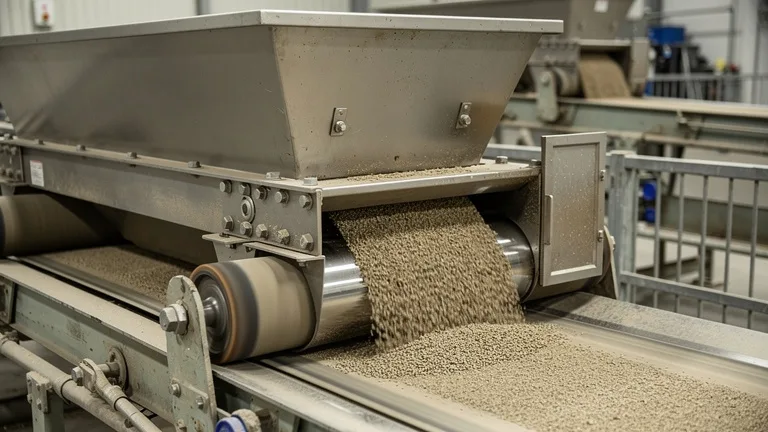
L’emplacement influence autant l’efficacité que le modèle. Un séparateur placé trop tard protège moins les équipements en amont. Placé trop tôt, il risque de traiter un flux trop important ou mal réparti. La bonne position dépend de la fonction recherchée : protection machine, qualité produit, tri matière ou sécurisation avant conditionnement.
En réception, il limite l’entrée de corps ferreux dans l’usine. Avant un broyeur ou un extrudeur, il protège un équipement coûteux. Avant conditionnement, il ajoute une barrière de maîtrise du produit fini. Sur une ligne de recyclage, plusieurs étapes de séparation sont parfois nécessaires pour retirer des contaminants de tailles différentes.
Répartir la matière pour améliorer la captation
Une couche fine et régulière améliore la probabilité de captation. Sur convoyeur, un débit concentré au centre ou une hauteur de matière trop élevée réduit l’exposition au champ magnétique. En chute, une goulotte bien conçue évite que la matière passe trop loin de la surface magnétique.
Les déflecteurs, répartiteurs, ralentisseurs de chute ou ajustements de convoyeur améliorent souvent le résultat sans changer toute l’installation. Cette optimisation mécanique mérite autant d’attention que la puissance de l’aimant.
Erreurs courantes lors du choix d’un séparateur magnétique
La première erreur consiste à raisonner uniquement en force magnétique. Une intensité élevée ne compense pas toujours une mauvaise implantation, une couche trop épaisse ou une matière collante. La séparation magnétique reste un équilibre entre physique, mécanique et exploitation.
Une autre erreur consiste à négliger la maintenance. Si le séparateur impose trop d’arrêts ou demande une manipulation pénible, les équipes réduisent les contrôles. La performance se dégrade alors progressivement.
- Choisir un modèle sans mesurer le débit maximal réel.
- Ignorer les pics de production et les variations de granulométrie.
- Installer l’aimant trop loin du flux utile.
- Oublier les métaux non ferreux dans l’analyse de contamination.
- Prévoir un nettoyage incompatible avec les cadences.
- Sous-estimer le risque de colmatage avec les poudres ou produits humides.
- Comparer des valeurs magnétiques sans conditions de mesure identiques.
Méthode pratique pour sélectionner le bon séparateur magnétique
Une sélection fiable commence par un relevé de terrain. Il faut documenter le produit, le débit, l’environnement et les incidents métalliques déjà observés. Ces données réduisent les approximations et facilitent le dialogue avec un fabricant, un intégrateur ou un service maintenance.
La démarche peut être structurée en quatre étapes. Elle évite les choix trop rapides et met en évidence les contraintes cachées.
- Qualifier le flux : débit nominal, débit de pointe, mode de transport, vitesse, section disponible.
- Qualifier la matière : granulométrie, densité, humidité, température, fluidité, tendance au colmatage.
- Qualifier le contaminant : métal ferreux ou non ferreux, taille, fréquence, origine probable, criticité.
- Qualifier l’exploitation : nettoyage, accès, sécurité opérateur, temps d’arrêt acceptable, contrôles internes.
Lorsque l’enjeu de production est élevé, un essai sur matière réelle apporte une validation concrète. Il révèle les phénomènes de pontage, d’accumulation, de perte de débit ou de mauvaise répartition qui n’apparaissent pas toujours sur plan.
Comparer les options sans ralentir la ligne
Le meilleur compromis dépend du coût global d’exploitation, pas seulement du prix d’achat. Un séparateur économique mais nettoyé toutes les heures coûte cher en temps opérateur. Un modèle automatique plus coûteux à l’achat devient pertinent si la ligne tourne en continu ou si la contamination est fréquente.
Le choix doit aussi tenir compte de l’espace disponible, du niveau sonore, de la poussière, de l’étanchéité, de la compatibilité avec les équipements existants et des contraintes d’arrêt. Sur une ligne ancienne, une solution compacte et facilement démontable apporte parfois plus de valeur qu’un système complexe.
| Priorité de production | Orientation de choix | Risque à surveiller |
|---|---|---|
| Débit élevé et flux continu | Équipement autonettoyant, overband, tambour ou système automatique | Évacuation des métaux et encombrement |
| Poudres fines à faible contamination | Grille ou tiroir magnétique bien accessible | Colmatage et fréquence de nettoyage |
| Protection d’une machine sensible | Séparateur placé juste en amont de l’équipement | Distance entre flux et champ magnétique |
| Recyclage avec pièces métalliques variées | Overband, tambour, poulie magnétique, tri complémentaire si besoin | Présence de métaux non ferreux |
Points à valider avant installation
Avant la mise en service, plusieurs vérifications réduisent le risque de ralentissement. Le séparateur doit s’intégrer dans le plan de maintenance, le cheminement matière et les procédures de sécurité. Les opérateurs doivent savoir quand nettoyer, quoi observer et comment signaler une anomalie.
La réception technique doit vérifier le sens de montage, l’étanchéité, les accès, la tenue mécanique, la zone de collecte des métaux et l’absence de gêne pour les équipements voisins. Un contrôle après quelques jours de production permet d’ajuster la fréquence de nettoyage et d’identifier les dépôts inattendus.
- Confirmer le débit réel après installation.
- Observer la stabilité de l’écoulement en régime normal et en pic.
- Contrôler la quantité de métaux collectés.
- Vérifier que la matière ne s’accumule pas dans la zone magnétique.
- Documenter la procédure de nettoyage.
- Former les opérateurs aux risques liés aux aimants puissants.
- Planifier un suivi périodique de l’état du séparateur.
Un séparateur magnétique performant s’inscrit dans une logique de ligne complète. Il capte les métaux attendus, laisse passer la matière au débit voulu et reste simple à maintenir. Les quatre critères à arbitrer restent les mêmes dans la plupart des ateliers : débit, granulométrie, niveau de contamination et maintenance.
